
نالیدار سلیٹر چاقو تیز کرنا: مشین میں بمقابلہ آف مشین
بلیڈ انجینئرنگ · نالیدار اور پیکیجنگ
پوری رفتار سے چلنے والا کوروگیٹر سست بلیڈ کے لیے نہیں رکتا۔ سلیٹر-اسکورر سیکشن کے ساتھ ساتھ، ایک چھوٹا پیسنے والا پہیہ ہر چاقو کے کنارے پر سوار ہوتا ہے جب تک لائن چلتی ہے، خاموشی سے اس کاٹنے کو بحال کرتی ہے جو مسلسل بورڈ کاٹنے سے ختم ہوتا ہے۔ پلانٹ کے واک تھرو سے چھوٹ جانا آسان ہے — چاقو کبھی بھی ایسا نہیں لگتا جیسے اسے توجہ کی ضرورت ہو — جب تک کہ اس دن تک تیز کرنے والا پتھر خود ختم نہ ہو جائے، یا اس کے سامنے والا بلیڈ کاربائیڈ ہو، اور "کاٹتے وقت تیز کریں" کی پوری منطق کام کرنا بند کر دیتی ہے۔
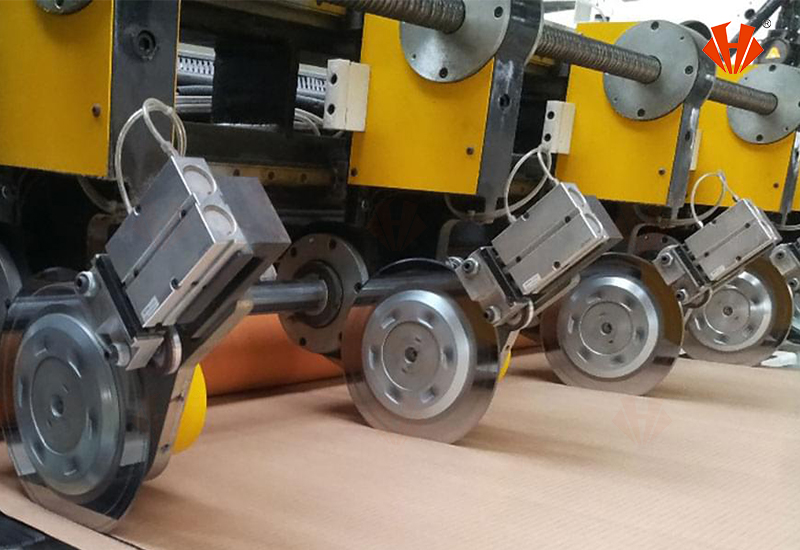
یہی وہ کانٹا ہے جس تک زیادہ تر نالیدار پودے بالآخر پہنچ جاتے ہیں: کنارے پر سوار کھرچنے والے پتھر کے ساتھ مشین کو تیز کرتے رہیں، یا چاقو کو کھینچیں اور اسے دوبارہ درست کرنے کے لیے باہر بھیج دیں۔ دونوں ہی جائز حکمت عملی ہیں - وہ صرف قابل تبادلہ نہیں ہیں، اور صحیح انتخاب اس بات پر بہت زیادہ انحصار کرتا ہے کہ بلیڈ کس چیز سے بنا ہے۔
مشین میں: کاٹتے وقت تیز کرنا
زیادہ تر سلیٹر اسکورر سیکشنز چاقو کے عین اوپر نصب دوبارہ تیز کرنے والے آلے کے ساتھ بنائے جاتے ہیں، عام طور پر ایک باریک کھرچنے والا پتھر یا وہیل جو کنارے کو مسلسل برقرار رکھتا ہے — یا کمانڈ پر — جب کہ لائن چلتی رہتی ہے، بلیڈ کو پوزیشن سے باہر نکالے بغیر۔ کمپیوٹر کے زیر کنٹرول سکوررز پر یہ سائیکل خود بخود چل سکتا ہے یا دستی طور پر متحرک ہو سکتا ہے، اور چونکہ یہ درمیانی پیداوار میں ہوتا ہے، اس لیے چاقو کی مکمل تبدیلی کی لاگت آنے والے وقت سے بچ جاتا ہے۔ کیچ یہ ہے کہ تیز کرنے والا پتھر بذات خود ایک لباس کا حصہ ہے: یہ آخر کار چپٹا ہو جاتا ہے اور اسے تبدیل کرنے کی ضرورت ہوتی ہے، اور اسٹیل بلیڈ کو تیز رکھنے والی کھرچنے والی کارروائی کافی نرم نہیں ہے، یا اتنی درست نہیں ہے کہ ایک بار جب کاربائیڈ تصویر میں داخل ہو جائے تو پوری کہانی بن جائے۔
آف مشین: کاربائیڈ کے لیے ری گرائنڈنگ
ٹنگسٹن کاربائیڈ سلیٹر چاقو کیلکولس کو تبدیل کرتے ہیں۔ وہ ایک ہی کھرچنے والے بورڈ کے بوجھ کے نیچے تیز رفتار اسٹیل سے کہیں زیادہ لمبا کنارہ رکھتے ہیں، یہی وجہ ہے کہ پودے انہیں ہائی والیوم لائنوں کے لیے منتخب کرتے ہیں — لیکن اسی سختی کا مطلب ہے کہ مشین میں پیسنے والا پتھر کنارے کی جیومیٹری کو مؤثر طریقے سے بحال نہیں کر سکتا جب یہ سست ہو جائے۔ کاربائیڈ کو درست طریقے سے دوبارہ تیز کرنے کے لیے ڈائمنڈ گریڈ پیسنے والے آلات کی ضرورت ہوتی ہے، جس کا تقریباً ہمیشہ مطلب ہوتا ہے مشین سے چاقو کو ہٹانا اور سلیٹر سیکشن میں بنے پتھر پر انحصار کرنے کے بجائے اسے کسی ماہر کے پاس بھیجنا۔
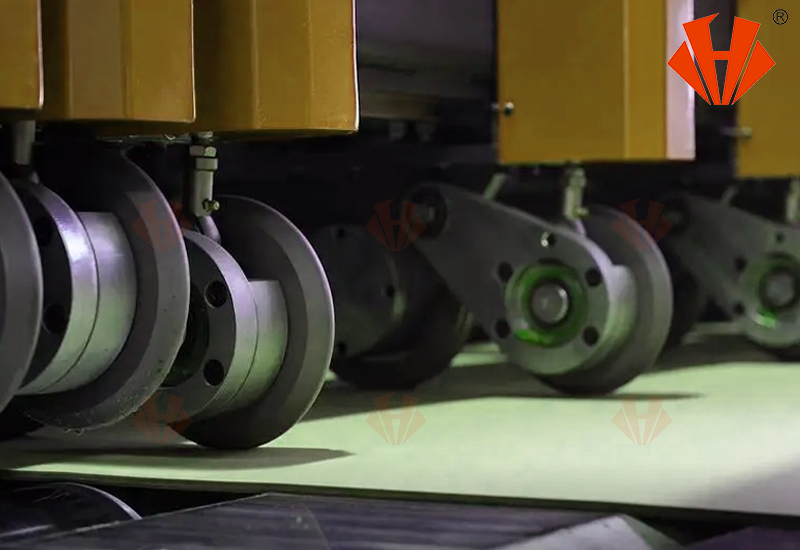
تجارتی بندش پلانٹ کے حق میں زیادہ کام کرتی ہے۔ چونکہ کاربائیڈ بہت آہستہ آہستہ کم ہو جاتا ہے، اس لیے اسے مشین سے دور توجہ کی ضرورت اسٹیل کے بلیڈ کو ان لائن پتھر کی ضرورت سے کہیں کم ہوتی ہے، اور ایک اچھی طرح سے عمل میں لایا گیا ریگرینڈ کاربائیڈ چاقو کے کنارے کی جیومیٹری کو صاف طور پر بحال کر سکتا ہے تاکہ اسے بالآخر ریٹائر ہونے سے پہلے کئی بار دوبارہ سروس میں رکھا جا سکے۔ ایک درست آف مشین ریگرائنڈ کنارے کو ایک پروڈکشن لائن اسٹون کے مقابلے میں زیادہ باریک فنش تک پالش کر سکتا ہے جو عام طور پر حاصل ہوتا ہے، جو اس لیے اہمیت رکھتا ہے کیونکہ ایک ہموار کنارہ بلیڈ پر کیک لگانے کی بجائے گتے کی دھول اور فائبر کو بہا دیتا ہے۔
| مشین میں | آف مشین | |
| عام بلیڈ | تیز رفتار سٹیل، پتلی ٹنگسٹن کھوٹ سٹیل ۔ | ٹنگسٹن کاربائیڈ |
| ڈاؤن ٹائم | کم سے کم - پیداوار کے دوران تیز ہوتا ہے۔ | اصل ریگراؤنڈ ہونے پر چاقو کی تبدیلی کی ضرورت ہوتی ہے۔ |
| سامان درکار ہے۔ | بلٹ میں کھرچنے والا پتھر یا وہیل | ڈائمنڈ گریڈ پیسنے کا سامان |
| تیز کرنے کی فریکوئنسی | مسلسل یا متواتر، سٹیل کے تیز لباس سے مماثل | کبھی کبھار - کاربائیڈ اپنے کنارے کو زیادہ دیر تک رکھتا ہے۔ |
| 5–10× لمبی ایج لائف، کاربائیڈ بمقابلہ HSS ہائی والیوم لائنوں میں | متعدد ریٹائرمنٹ سے پہلے سائیکل فی کاربائیڈ چاقو کو ری گرائنڈ کریں۔ |
"ان مشین کو تیز کرنے سے اسٹیل بلیڈ چلتا رہتا ہے۔ آف مشین ری گرائنڈنگ وہ چیز ہے جو کاربائیڈ بلیڈ کو پہلی جگہ خریدنے کے قابل بناتی ہے۔"
اپنی تیز کرنے کی حکمت عملی کے لیے صحیح بلیڈ کا انتخاب کرنا
Huaxin Cemented Carbide Co. بلیڈ تیار کرنے کے لیے جدید مواد اور مینوفیکچرنگ کے عمل کے استعمال پر توجہ مرکوز کرتا ہے جو سختی، لباس مزاحمت اور نفاست میں بہترین ہوں۔ کاربائیڈ ٹکنالوجی میں ان کی مہارت انہیں اعلیٰ معیار کی پتلی فلم کاربائیڈ بلیڈ کی ضرورت والے کاروبار کے لیے ایک قابل اعتماد پارٹنر بناتی ہے۔ نالیدار لائنوں کے وزن میں مشین کی سہولت کے لیے آف مشین کی درستگی کے خلاف، یہ مہارت لمبے پروڈکشن رنز کے ذریعے کام کرنے والے کنارے کو پکڑنے کے لیے انجنیئر کردہ سلیٹر چھریوں میں ترجمہ کرتی ہے، اس لیے ریگرینڈ کا وقفہ پھیل جاتا ہے اور لائن بورڈ کو کاٹنے میں زیادہ وقت اور چاقو پر انتظار کرنے میں کم وقت گزارتی ہے۔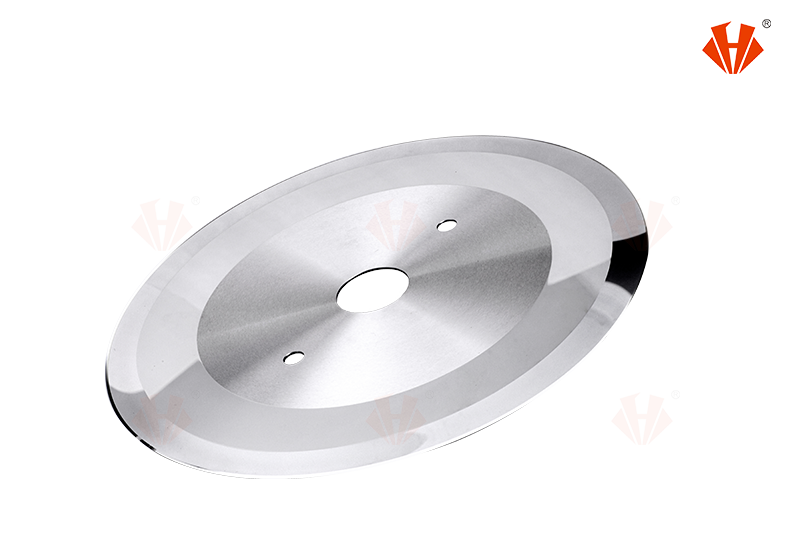
کیا کاربائیڈ سلیٹر چاقو کو مشین میں بالکل تیز کیا جا سکتا ہے؟
ایک پروڈکشن لائن اسٹون اسٹیل کے کنارے کو مسلسل برقرار رکھ سکتا ہے، لیکن یہ عام طور پر درست یا اتنا مشکل نہیں ہوتا ہے کہ کاربائیڈ کے سست ہونے کے بعد اسے موثر طریقے سے بحال کیا جا سکے — کاربائیڈ کو ایک مناسب آف مشین ڈائمنڈ ریگرینڈ کے ذریعے بہتر طور پر پیش کیا جاتا ہے۔
کچھ پودے اب بھی مشین میں تیز کرنے والے اسٹیل بلیڈ کا انتخاب کیوں کرتے ہیں؟
کم والیوم یا بجٹ سے آگاہ لائنوں کے لیے، مشین میں مسلسل تیز کرنے کا تقریباً صفر ڈاؤن ٹائم کاربائیڈ کی طویل ایج لائف سے زیادہ ہو سکتا ہے، خاص طور پر جہاں تیز کرنے والا پتھر خود کو بدلتے رہنا سستا ہے۔
کاربائیڈ سلیٹر چاقو کو ری گرائنڈنگ کے لیے کتنی بار باہر جانا چاہیے؟
یہ بورڈ کے حجم اور کثافت پر منحصر ہے، لیکن چونکہ کاربائیڈ سٹیل سے کہیں زیادہ آہستہ پہنتی ہے، زیادہ تر ہائی والیوم لائنوں کو معلوم ہوتا ہے کہ ان کے کاربائیڈ چاقو کو سالانہ اسٹیل بلیڈ کو تیز کرنے والے پاسز کی ضرورت کے مقابلے میں بہت کم ریگرائنڈ سائیکلوں کی ضرورت ہوتی ہے۔
اس بات کا یقین نہیں ہے کہ آیا آپ کی کوروگیٹر لائن کو کاربائیڈ میں تبدیل ہونا چاہئے، یا ریگرائنڈ سائیکل کو کب تک پلان کرنا ہے؟ ہمیں اپنے سلیٹر سیکشن کی تفصیلات بھیجیں اور Huaxin کے انجینئرز صحیح بلیڈ اور تیز کرنے کی حکمت عملی پر کام کرنے میں آپ کی مدد کریں گے۔
پوسٹ ٹائم: ستمبر 04-2026


